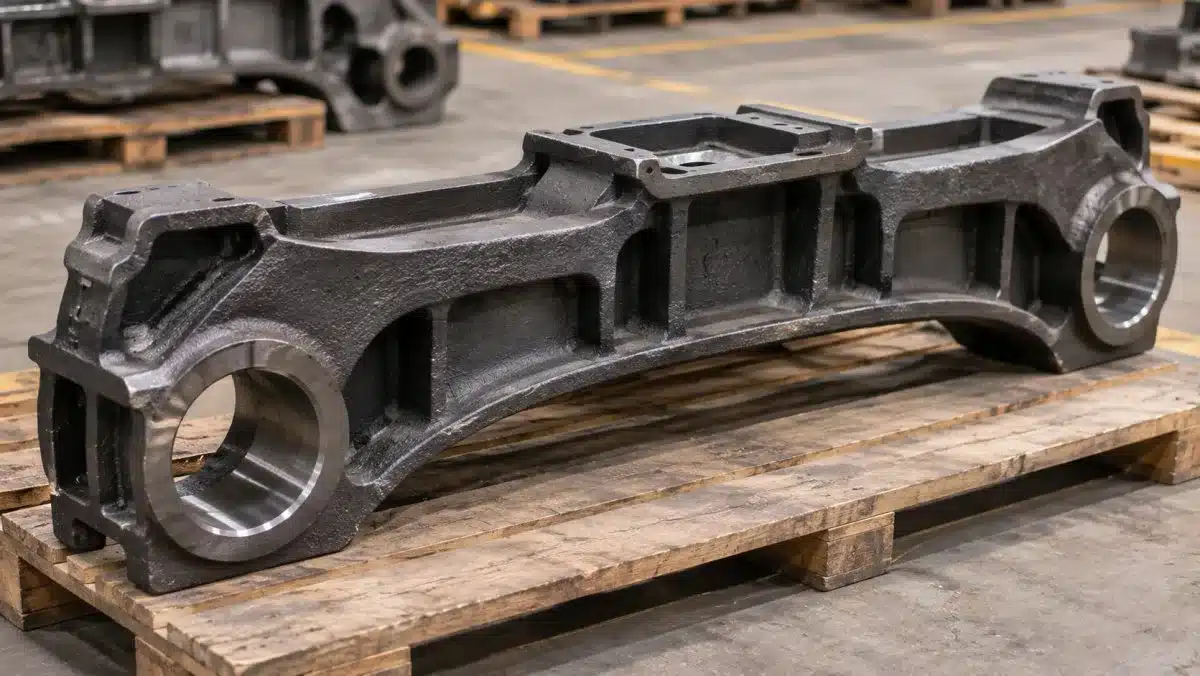
Надрессорная балка относится к основным конструктивным элементам тележки грузового вагона. Она участвует в передаче и распределении нагрузок между элементами тележки и связана с работой рессорного подвешивания. Поэтому требования к ее изготовлению определяются не только конфигурацией отливки, но и условиями взаимодействия с другими деталями ходовой части.
При изготовлении надрессорная балка вагона должна соответствовать конструкторской документации конкретного исполнения. Для согласования заказа необходимо учитывать тип вагона, конструкцию тележки, материал, геометрию функциональных участков и требования к контролю готовой отливки.
Конструктивная роль балки в тележке грузового вагона
Надрессорная балка входит в состав тележки и обеспечивает взаимодействие ее основных элементов. Ее конструкция связана с опорными и сопрягаемыми участками, через которые передаются нагрузки и обеспечивается предусмотренное проектом положение деталей.
При рассмотрении изделия важно учитывать не только его общую форму, но и расположение функциональных зон. Геометрия балки должна соответствовать конструкции тележки, с которой она используется. Поэтому нельзя автоматически переносить требования с одного исполнения на другое без проверки документации.
При подготовке заказа следует определить:
- тип вагона и обозначение тележки;
- исполнение и обозначение самой балки;
- положение детали в составе конструкции;
- основные опорные и сопрягаемые участки;
- поверхности, для которых предусмотрена механическая обработка;
- требования к материалу и приемке.

Геометрия и сопряжение с элементами тележки
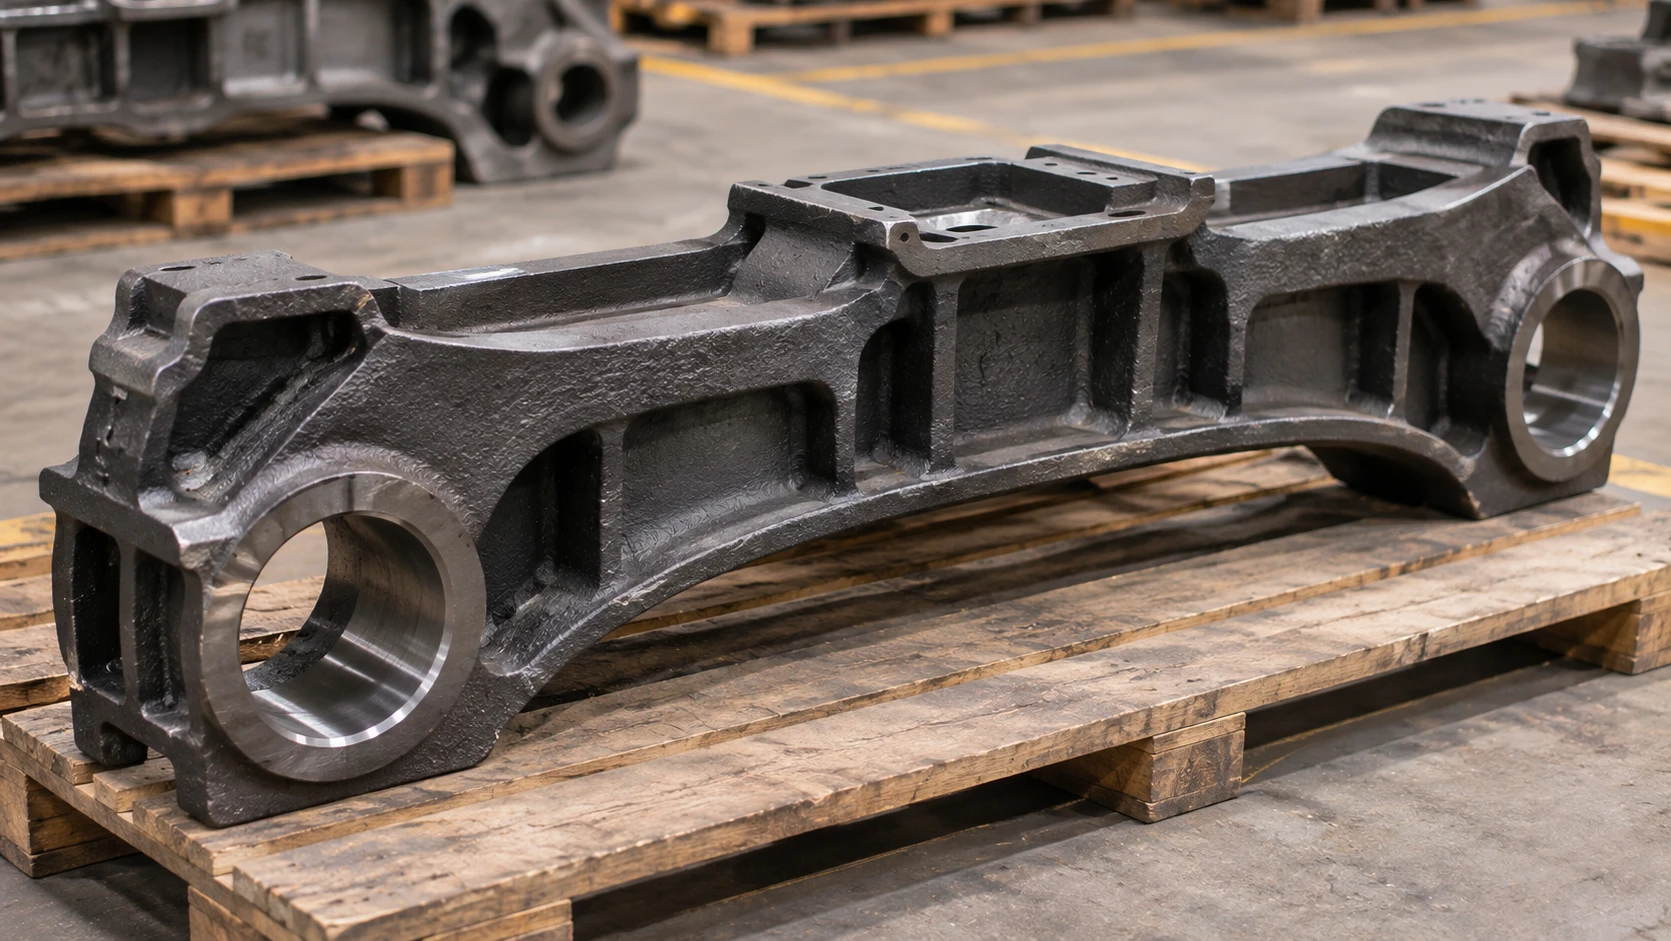
Для надрессорной балки особенно важно взаимное расположение функциональных поверхностей. От геометрии опорных участков и зон сопряжения зависит соответствие детали конструкции тележки и возможность ее правильной установки в предусмотренный узел.
При анализе чертежа необходимо обратить внимание на несколько групп параметров:
|
Участок конструкции |
Что необходимо учитывать |
|---|---|
|
Опорные поверхности |
Расположение и геометрию согласно чертежу |
|
Зоны взаимодействия с рессорным подвешиванием |
Конструктивное исполнение и требования к сопряжению |
|
Участки соединения с другими элементами тележки |
Взаимное положение и соответствие сборочной документации |
|
Обрабатываемые поверхности |
Припуски и требования к окончательным размерам |
|
Переходы сечения и ребра |
Соответствие конфигурации утвержденному чертежу |
Если отдельные поверхности имеют особое функциональное значение, их следует однозначно обозначить в документации. Это помогает разграничить требования к литой заготовке и к детали после предусмотренной механической обработки.
Почему требования к материалу зависят от исполнения
Надрессорная балка работает в составе нагруженной конструкции, поэтому выбор материала должен учитывать назначение изделия и требования, установленные для конкретного типа вагона и тележки. Определять материал только по внешнему виду или аналогии с другой деталью некорректно.
Основным источником требований должна выступать техническая документация заказчика. В ней необходимо проверить обозначение материала, предусмотренные характеристики и применимые нормативные документы. Если в документации имеются противоречия или отсутствуют необходимые сведения, их следует согласовать до начала изготовления.
Особенно важно не смешивать требования к разным исполнениям балки: конструктивные различия могут влиять на геометрию, функциональные участки и критерии приемки.
Подготовка чертежа и технического задания
Для изготовления литой балки необходима документация, позволяющая однозначно определить конструкцию и требования к готовому изделию. Одного общего изображения с габаритными размерами может быть недостаточно, если не раскрыты функциональные поверхности и особенности сопряжения с другими компонентами тележки.
В комплект исходных данных желательно включить:
- рабочий чертеж балки актуальной редакции;
- обозначение типа вагона и тележки;
- спецификацию с указанием материала;
- сборочную документацию или сведения о сопрягаемых элементах;
- требования к механической обработке;
- перечень контролируемых параметров;
- технические условия и нормативные документы, если они предусмотрены заказчиком.
Если заказчик предоставляет образец вместо чертежа, необходимо учитывать его фактическое состояние. Следы эксплуатации, износ и возможные повреждения могут влиять на измеряемые размеры, поэтому образец не всегда отражает первоначальную геометрию изделия.
Контроль и приемка готовой отливки
Контроль надрессорной балки должен соответствовать требованиям технической документации конкретного исполнения. Важно заранее определить, какие параметры проверяются на литой заготовке, а какие — после механической обработки.
При приемке особое внимание уделяют геометрии изделия, расположению функциональных поверхностей, состоянию предусмотренных зон обработки и соответствию материала установленным требованиям. Конкретные методы проверки и критерии приемки нельзя определять произвольно: они должны быть согласованы с заказчиком и закреплены в документации.
Разделение контроля по этапам позволяет оценивать соответствие изделия на каждом предусмотренном шаге изготовления. Это особенно важно для деталей, которые после литья проходят дополнительные операции и должны обеспечить заданное сопряжение в составе тележки.
Что необходимо согласовать до запуска заказа
Перед передачей документации в производство следует проверить, что все участники одинаково понимают исполнение балки, требования к материалу и ожидаемое состояние готовой детали.
|
Вопрос для согласования |
Что должно быть определено |
|---|---|
|
Идентификация изделия |
Тип вагона, тележки и обозначение балки |
|
Конструкция |
Актуальный чертеж и функциональные участки |
|
Материал |
Обозначение и требования по документации |
|
Обработка |
Перечень поверхностей и необходимые припуски |
|
Приемка |
Контролируемые параметры и критерии соответствия |
Изготовление надрессорной балки требует точного следования документации, поскольку изделие является частью взаимосвязанной конструкции тележки. Согласование геометрии, материала, сопряжений и порядка контроля до начала работ позволяет сформировать однозначные требования к результату и избежать расхождений при приемке готовой детали.